

Proceso de mezcla anóxica de aguas residuales
 Aplicación / Industria: Tratamiento de las aguas residuales municipales
Nombre del cliente: Ciudad de Boulder, CO
Ingeniería consultora: Brown y Caldwell, Golden, CO
Fluido del proceso: Centrado con arroyos de amoníaco
Método de tratamiento de procesos: Depósitos de almacenamiento de centro No 1 y No 2
Reto
La Ciudad de Boulder, Co, Centro de Tratamiento de Aguas Residuales utilizó dos tanques de almacenamiento de centro para la igualación de flujo de vuelta a la cabeza de la planta. Estos tanques también recibieron descarga de las unidades de depurador de aire, que tenían altos niveles de amoníaco. Cuando la corriente influente del depurador entró en el tanque, los niveles de amoníaco concentrados generados causaron problemas operativos significativos en la cabeza de la planta. Dado que el proceso de tratamiento en este lugar fue anóxico por 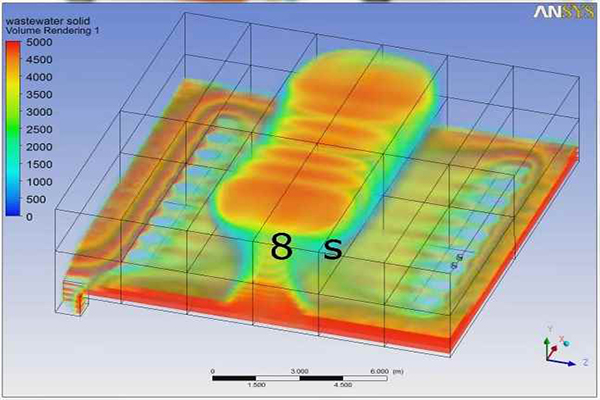 diseño, el centro no podía contener oxígeno disuelto, eliminando la posibilidad de aplicar un sistema de mezcla de burbujas gruesas.
Solución
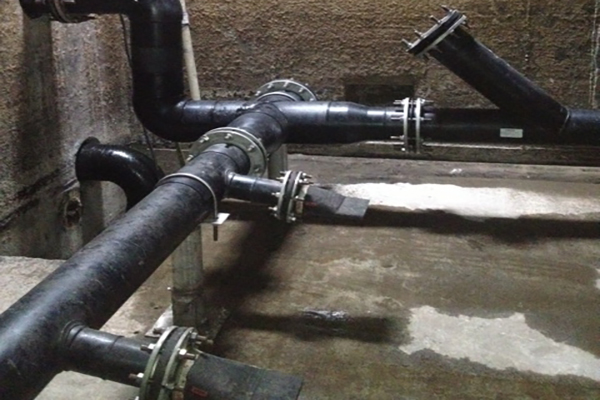
Tideflex de Red Valve® Los ingenieros de tecnologías diseñaron un sistema de mezcla y recirculación hidráulica de múltiples puertos (HRMS) que utilizó una bomba de recirculación para recircular el líquido del tanque a través de un sistema de distribución de múltiples boquillas. Debido a que sólo se abren en relación con el flujo de masa y la presión, Tideflex® Las boquillas de “pico de pato” de orificio variable proporcionan la velocidad de descarga más alta en el flujo de transferencia, ya que sólo se abren en relación con el flujo y la presión de masa. Sus aberturas flexibles también permiten que grandes sólidos pasen a través de cada orificio variable, después de lo cual vuelven a su posición óptima.
Tideflex® Los ingenieros crearon el modelado CFD (Computational Fluid Dynamics) que mostró que el sistema podía alcanzar un estado mixto completo dentro de cinco (5) minutos de funcionamiento, según las especificaciones del ingeniero de diseño. En última instancia, los modelos mostraron que el sistema realmente alcanzaría la mezcla completa dentro de 90 segundos de funcionamiento.
Resultados
Una vez instalado el sistema, se realizaron pruebas de validación de campo. Durante el funcionamiento de la bomba, las muestras de agarre fueron localizadas en varias profundidades y probadas para la concentración de sólidos y amoniaco. Todas las pruebas mostraron que el fluido era homogéneo tras el funcionamiento del sistema de mezcla, confirmando las predicciones del modelo CFD y todos los requisitos operativos. La bomba de recirculación funciona actualmente sólo a pedido, minimizando aún más los costos operacionales.
Haga clic aquí para obtener más información sobre el producto.